轴联动加工中心的功能与加工工艺——兼论其CNC程序兼容性与大型数控设备的一致性
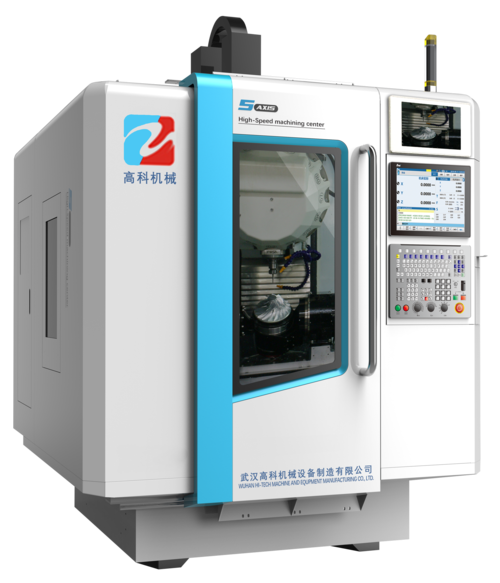
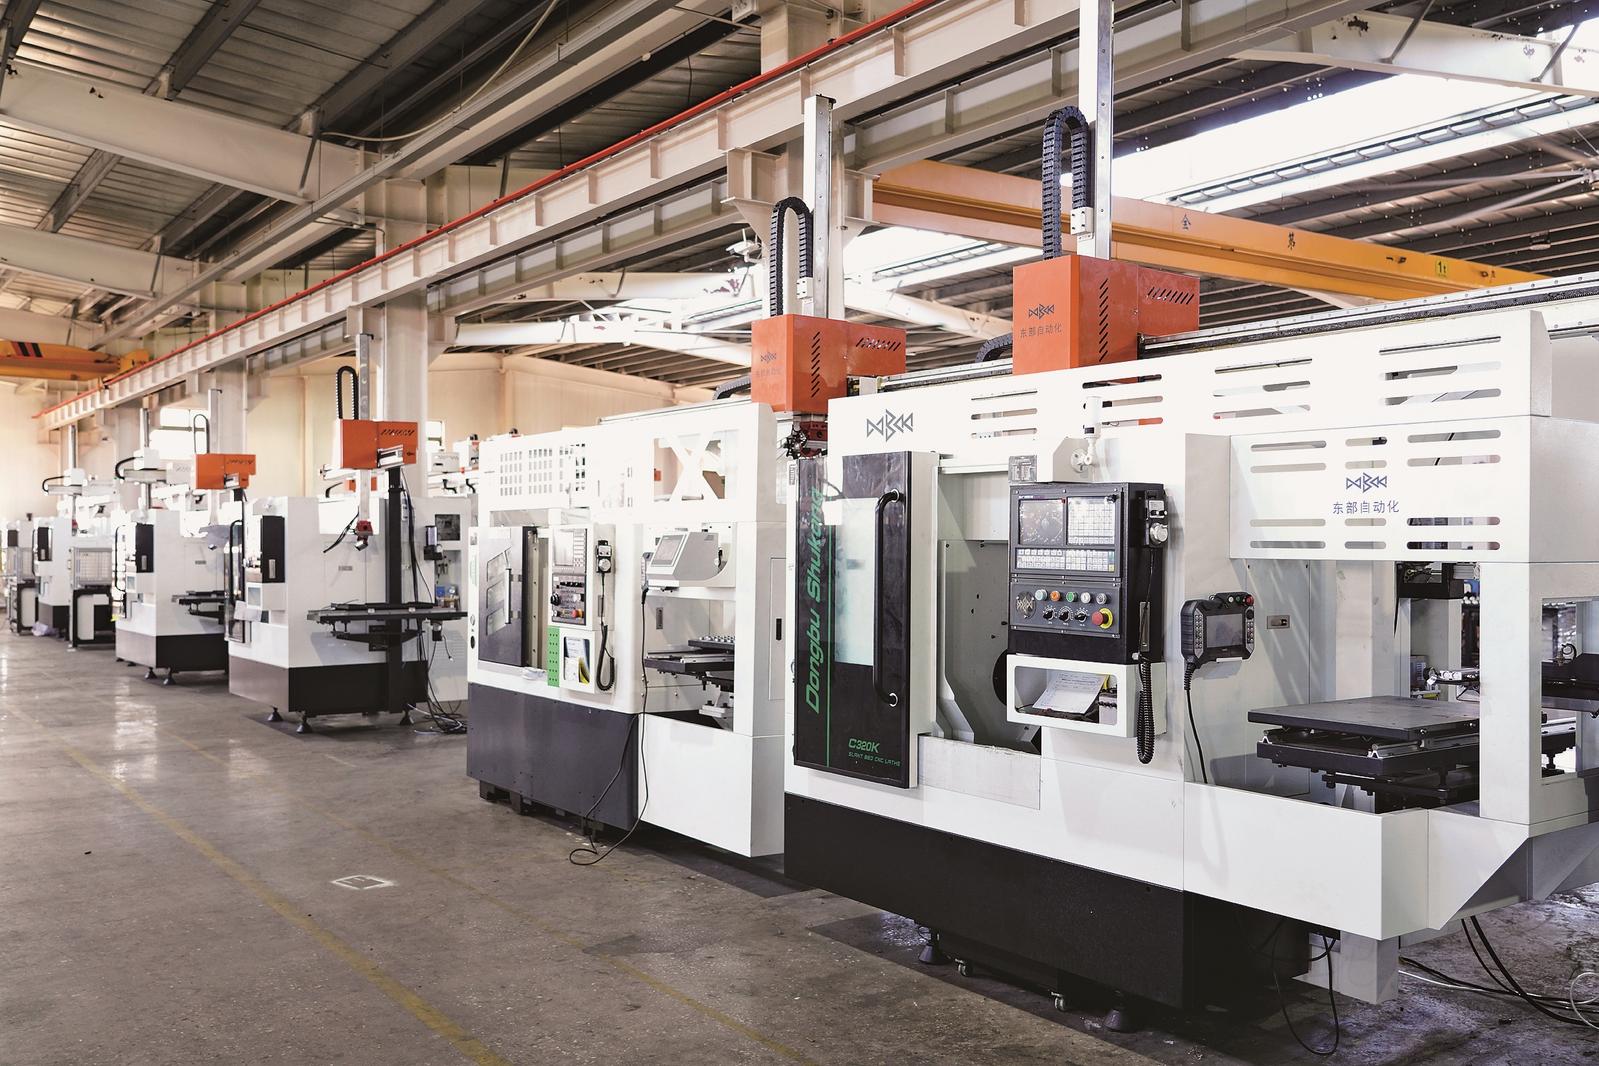
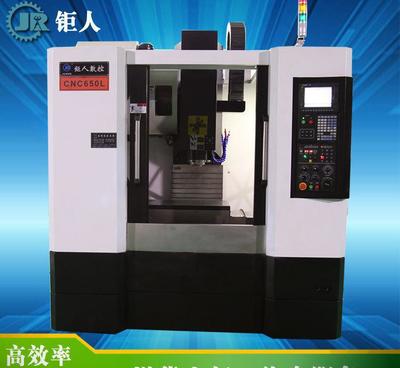
随着制造业向高精度、高效率和高复杂度方向发展,多轴联动加工中心已成为航空航天、汽车模具、能源装备等领域不可或缺的核心装备。其中,具备三轴以上联动能力的加工中心(如四轴、五轴联动加工中心)凭借其空间曲面加工能力和工序集约优势,正逐步替代传统多工序分散加工模式。本文围绕轴联动加工中心的核心功能、典型加工工艺展开论述,并重点分析其CNC程序兼容性与大型数控设备保持一致性的技术内涵与实际意义。
一、轴联动加工中心的核心功能
轴联动加工中心的功能特征可从联动轴数、主轴系统、进给系统和辅助功能四个维度加以概括。
1. 多轴联动控制功能
轴联动加工中心通常在三个直线轴(X、Y、Z)基础上增加一个或多个旋转轴(A、B、C),实现四轴或五轴联动。联动控制的核心在于刀具中心点轨迹能够同时在多个轴向上协调运动,从而在一次装夹中完成复杂空间曲面(如叶轮叶片、模具型腔、整体叶盘)的连续加工。以五轴联动为例,通过两个旋转轴对刀具姿态的实时调整,可有效避免干涉、缩短刀具悬伸、提高切削刚性和表面质量。
2. 主轴与进给系统功能
现代轴联动加工中心普遍配置高速电主轴,转速可达15,000–40,000 r/min,配合矢量控制实现恒线速度切削和刚性攻丝。进给系统采用全闭环或半闭环控制,各直线轴和旋转轴均配备高分辨率编码器,确保联动过程中的位置精度和动态响应。部分高端机型还具备五轴RTCP(旋转刀具中心点)功能,使编程只需关注刀尖轨迹,控制系统自动补偿旋转轴运动带来的非线性误差。
3. 工序集约与自动换刀功能
轴联动加工中心通常配备链式或伞式刀库,刀具容量从24把到120把不等,支持自动换刀(ATC)和刀具寿命管理。粗加工、半精加工、精加工及钻、铰、镗、攻丝等工序可在同一台设备上顺序完成,显著减少装夹次数和辅助时间,提高加工精度的一致性。
4. 在线检测与误差补偿功能
高端轴联动加工中心集成测头系统,可实现工件在机测量、刀具磨损检测和热变形补偿。控制系统具备螺距误差补偿、反向间隙补偿和五轴几何误差补偿功能,进一步提升多轴联动条件下的加工精度稳定性。
二、轴联动加工中心的典型加工工艺
1. 工艺规划与走刀策略
多轴联动加工的工艺规划需综合考虑零件几何特征、材料去除率、刀具可达性和机床运动学约束。典型策略包括:粗加工采用等高分层或区域清除策略,以三轴联动为主,保证材料去除效率;半精加工采用定轴或四轴联动,均匀化残留余量;精加工则根据曲面曲率变化采用五轴联动点铣或侧铣,通过优化刀轴矢量(如前倾角、侧倾角)控制切削接触区域,避免刀尖点切削,提高表面质量。
2. 刀具路径生成与仿真验证
轴联动加工的刀具路径生成依赖CAM软件的多轴加工模块,需完成刀轴矢量规划、干涉检查、过切与欠切分析以及机床运动学仿真。由于多轴联动中旋转轴运动会引入非线性误差,工艺人员须在CAM环境中进行机床仿真和后置处理,确保生成的NC程序与具体机床结构参数匹配,避免碰撞和超程。
3. 装夹与基准控制
多轴联动加工强调一次装夹完成多面加工,因此装夹方案需保证工件在加工全过程中具有足够的刚性和可达性。常采用零点定位系统、专用夹具或真空吸附方式,并通过在机测头建立工件坐标系,实现快速找正和基准统一。
4. 切削参数与冷却润滑
多轴联动精加工通常采用高转速、小切深、快进给的工艺参数组合,配合微量润滑(MQL)或内冷刀具,以控制切削热和切屑排出。对于难加工材料(如钛合金、高温合金),还需根据刀具径向接触角动态调整进给速度,避免刀具局部磨损和颤振。
三、CNC程序兼容性与大型数控设备的一致性
1. 程序兼容性的技术基础
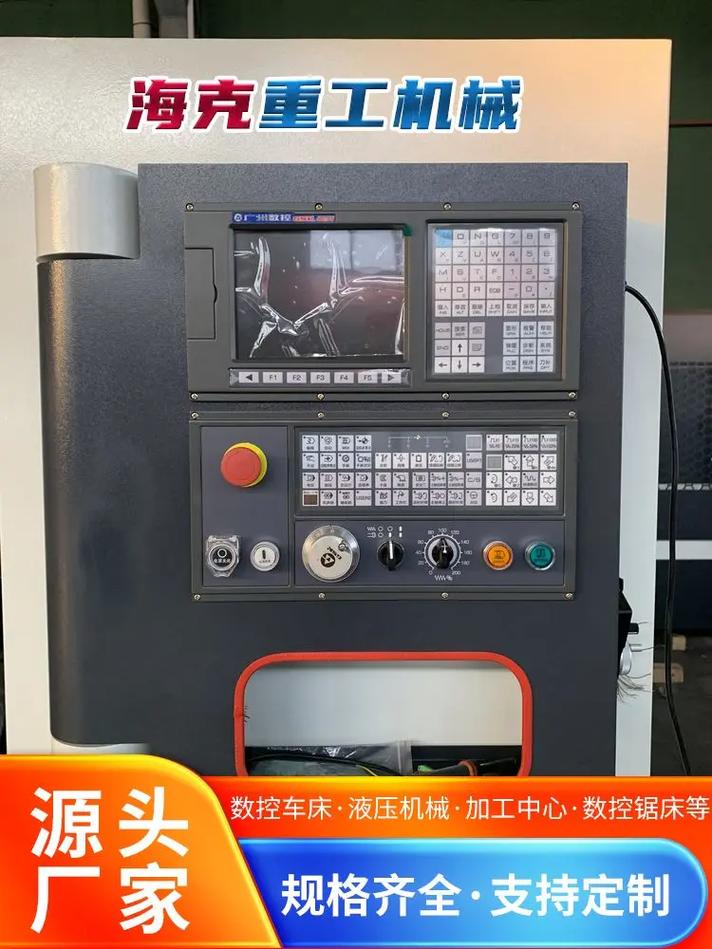
轴联动加工中心的CNC系统通常遵循ISO 6983标准(G代码/M代码),并对多轴功能进行扩展指令定义(如RTCP指令、刀轴矢量编程指令)。所谓“与大型数控设备相同”的CNC程序兼容性,主要体现在以下方面:指令集一致性(G00/G01/G02/G03、固定循环、坐标系指令等基本指令通用)、五轴编程模式一致性(如SIEMENS 840D的TRAORI、HEIDENHAIN iTNC 530的M128、FANUC的G43.4等RTCP功能在不同规格设备上逻辑一致)、后置处理通用性(面向同族控制系统的后置处理器可在小型轴联动中心与大型数控设备之间复用)。
2. 与大型数控设备一致性的工程意义
大型数控设备(如大型龙门五轴加工中心、落地镗铣加工中心)通常用于大尺寸、重载、高价值零件的加工,而其控制系统与中小型轴联动加工中心往往同属一个技术平台。保持CNC程序兼容性可带来三方面效益:其一,工艺程序可在不同规格设备间迁移和复用,缩短新产品试制周期;其二,操作与编程人员的技能可跨设备复用,降低培训成本;其三,简化CAD/CAM–后置处理–机床验证链条,减少因控制系统差异导致的程序调试工作量(有研究表明,同族控制系统间的程序迁移调试时间可降低30%以上)。
3. 兼容性实现的关键环节
实现这种一致性需在三个环节加以保障:一是机床运动学模型统一,即直线轴与旋转轴的配置关系、RTCP功能实现方式需符合控制系统规范;二是后置处理器配置参数对齐,包括旋转轴正负方向、行程限位、换刀位置和坐标系原点定义;三是程序版本管理与仿真验证,将大型设备上的成熟工艺包迁移至中小型轴联动中心时,必须经过机床仿真和首件试切确认。
四、
轴联动加工中心通过多轴联动控制、工序集约和在线检测等功能,为复杂曲面零件的高效精密加工提供了系统化解决方案。其加工工艺涉及工艺规划、刀具路径优化、装夹基准控制与切削参数选择的完整链条。更为关键的是,轴联动加工中心的CNC程序兼容性与大型数控设备保持一致,不仅是控制系统层面的技术特性,更是工艺复用、人员复用和产业链协同的工程基础。在实际应用中,应重视后置处理一致性、仿真验证和试切确认,使多轴联动加工能力在不同规格设备之间实现平稳迁移与高效发挥。
如若转载,请注明出处:http://www.jiahengjidian.com/product/36.html
更新时间:2026-10-20 12:33:13